
 EN


Çfarë është imazhimi EL?
Imazhimi EL është një teknikë e re që përdoret në zbulimin e defekteve të cilat shfaqen gjatë laminimit dhe lidhjes së paneleve diellorë. Gjatë laminimit dhe lidhjes së paneleve diellorë, imazhimi EL është një nga pak teknikat që mundëson zbulimin e defekteve pa shkatërruar panelet diellorë. Imazhimi EL mbështetet në rrjedhën e kontrolluar të rrymës nëpër një panel diellor për të prodhuar një imazh infra të panelit. Në atë imazh, çarjet e vogla, nyjet e keqja të ngjitura me tinë dhe qelizat diellorë të thyera shfaqen si yllëza të errëta. Gjenerata më e re e laboratoreve mobile EL mund të identifikojë defekte që janë aq të vogla sa 50 mikronë (më pak se një fijë njeriu). Kjo teknologji lejon prodhuesit të marrin përgjigje menjëherë ndërsa prodhimi i paneleve është akoma në vazhdim. Ne kemi gjithashtu një skaner të vendosur pas çdo trajtimi termik për të identifikuar dhe menaxhuar stresin dhe dëmtimet termike ndërsa paneli është akoma në fazat e trajtimit termik. Makina do të refuzojë gjithashtu një panel para se ky të inkapsulohet, duke e mbrojtur panelin nga «defektet e fshehura» që do të zvogëlojnë efikasitetin e panelit diellor gjatë tërë jetës së tij operative (zakonisht rënia është nga 15 deri në 25 përqind).
Korrelimi i Defekteve EL me Deviacionin e Performancës STC (±3%)
Për shkak të aftësisë së morfologjisë së defekteve për të parashikuar humbjen e performancës STC, modelimi ynë statistikor i 50.000 paneleve tregon se mikro-tharrrimet që shtrihen mbi më shumë se 10% të sipërfaqes së një qelule janë të garantuara të tejkalojnë deviacionin e PMAX me ±3%. Ky lloj modelimi lejon testime të shpejta parashikuese, ku metrikat e defekteve EL hyjnë në një algoritëm të mësimit të makinave për të përcaktuar anomali të lakores IV me saktësi 92%, gjë që është dukshëm më e mirë se inspektimi vizual.
Lloji i Defektit: Humbsa Mesatare e Fuqisë, Shkalla e Refuzimit
Ndërprerjet e gishtërave: 4,2%, 98%
Mikro-tharrrimet në kënd: 2,8%, 65%
Tharrrimet e plotë të qelulës: 18,7%, 100%
Për shkak të shfaqjes së grupeve të defekteve, sistemet tona prodhuese modifikojnë automatikisht rregullimin e vijëzimit me laser, duke rezultuar në një zvogëlim 30% të materialeve të papërdorshme dhe në një konzistencë të PMAX brenda tolerancës së partisë ±2%.
Verifikimi në Fund të Vizës: Sigurimi i Sigurisë Elektrike dhe i Performancës
Testimi HI-Pot në 1,5× tensionin e sistemit sipas IEC 61215-2
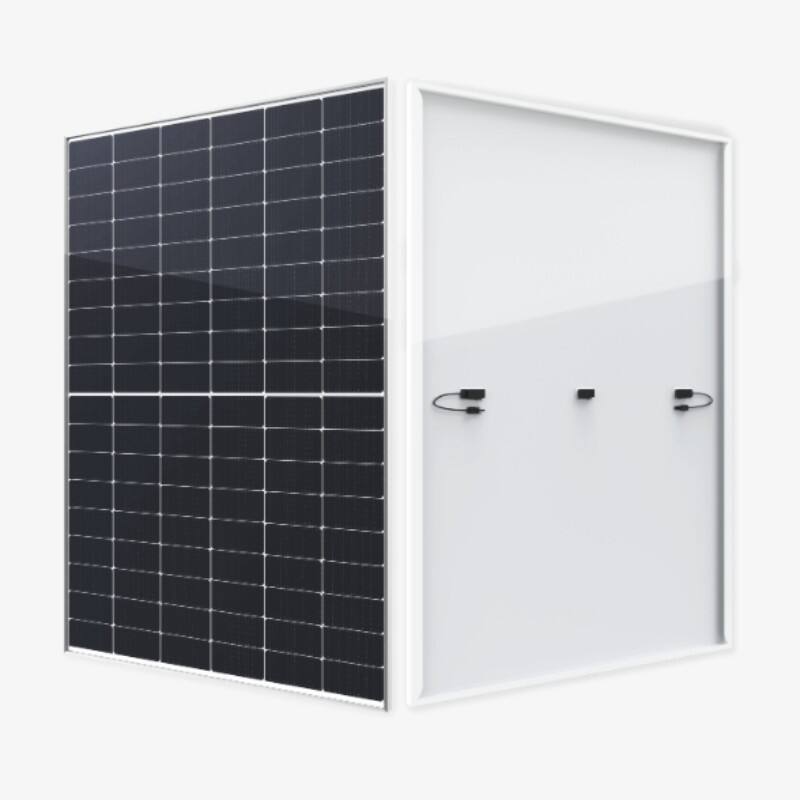
Panelët i nënshtrohen testimit HI-Pot për verifikimin e izolimit elektrik dhe të fortësisë dielektrike. Tensioni aplikohet në panelë me 1,5 herë tensionin e deklaruar sipas IEC 61215-2 për 60 sekonda. Teknicientët kërkojnë defekte në izolimin e potencialit elektrik dhe shkarkime elektrike gjatë testit. Gjatë testit, aparatit për matjen e fortësisë dielektrike i mat sasinë e rrymës që kalon përmes tij. Panelët me rrymë fushë mbi 50 mikroamperë për metër katror hidhen. Ky është hap i fundit për të siguruar që panelët të mos paraqesin rreziqe elektrike kur instalohen në vendndodhje të ndryshme në të gjithë botën.
Trasimi i lakores IV dhe kontrolli i përshtatshmërisë së Pmax (kufiri ±2%)
Trasimi i lakores IV kryhet pas provës HI-Pot në panelet. Kjo provë kryhet në Kushtet Standard të Provës (STC). Sistemet matin Pmax dhe zbatojnë një tolerancë të ngushtë ±2% nëpër partitë e prodhimit. Për çdo devijim, kontrolli statistikor i procesit (SPC) fillon analizën e shkakut të rrënjës dhe vetëm njësitë që plotësojnë standardet e performancës paketohen.
Më shumë prova dhe prova më të mira për ndikimin mjedisor dhe qëndrueshmërinë e paneleve diellorë
Më shumë sertifikata për panelet diellorë
Prodhuesit kryesorë po zhvillojnë certifikatat e tyre. Në vend që të përfshijnë certifikimin dyfish si hap kontrolli të procesit pas prodhimit, ai po trajtohet si hap kyç i kontrollit të procesit. InfraMentum shpjegon se kur prodhuesit bashkojnë standardet IEC 61215 për projektim dhe IEC 61730 për siguri, panelet diellorë nënshtrohen deri në 18 teste të ndryshme të stresit, përfshirë ndryshime të shpejta të temperaturës nga −40 gradë Celsius deri në +85 gradë Celsius, si dhe ndikime mekanike, UV, akulli i simuluar (d.m.th. akulli), dhe teste të ndryshme të tjera të zjarrit dhe sigurisë elektrike. Vlerësimi i jetëgjatësisë së produktit në botën reale, për produktet që mbijetojnë këtë testim rigoroz, është mbi 25 vjet dhe përfshin klima të nxehta dhe të ngjashme me ato të shkretëtirave, bregdetare me kripë, dhe malore me lartësi të lartë.
Testimi i Zgjatur i Stresit: 1000 orë Nxehtësi e Lagështë + Rezistenca kundër PID në −1000 V
Laboratorët e avancuar kryejnë testime të lagështisë dhe nxehtësisë shumë më të thella se standardi i industrisë. Testet zakonisht zgjasin 1000 orë në temperaturë 85 °C dhe me lagështi relative 85%. Kjo është trefish më e gjatë se kërkesa e standardit IEC 61215. Ky lloj testimi zbulon infiltrimin e lagështisë në materiale PARA se ndodhë ndarja mekanike e dukshme. Kjo bëhet së bashku me një test tjetër kritik, ku aplikohet një tension elektrik prej -1000 volti për 96 orë gjatë testimit. Ky lloj testimi quhet testim i shpejtuar. Të gjitha stresimet elektrike që normalisht do të aplikoheshin gjatë disa viteve, aplikohen vetëm gjatë disa ditëve. Nëse një modul PV vazhdon të punojë me efikasitet > 98% të prodhimit të tij fillestar të energjisë pas këtij lloji testimi, prodhuesi mund të jetë i sigurt se moduli PV do të japë në fushë të dhëna performancë për degradim < 0,5% në vit. Ky është lloji i testimit real të moduleve PV, i cili është gati i pamundur për një prodhues ta ‘falsifikojë’ dhe është lloji i testimit në botën reale që vërteton pohimet e prodhuesit për qëndrueshmëri.
Inkorporimi i Trasueshmërisë dhe të Qeverisjes së Procesit në Vlerësimin e Furnitorëve dhe në ISO 9001:2015
Qeverisja efektive dhe sistemet e shkëlqyeshme të gjurmimeve janë të domosdoshme për mbrojtjen e cilësisë së produkteve. Të gjithë furnitorët që kemi në rrjetin tonë i nënshtrohen verifikimit paraprak, i cili merr në konsiderim pastërtinë e materialeve, stabilitetin dimensionale nëpër një periudhë kohore dhe rezistencën e produktit ndaj moshës. Çdo pjesë, pa përjashtim, i nënshtrohet gravimit me laser ose kodimit me barkod, me qëllim të gjurmit të silikonit të papërpunuar deri te paneli përfundimtar i montuar. Me nivelin tonë të detajimit në gjurmin e prodhimit, është e lehtë të lokalizohet origjina e gabimeve të prodhimit. Po ashtu, pa çdo ndërprerje operative, jemi në gjendje të lokalizojmë batch-et e ndryshme të prodhimit dhe operacioneve në rast të një tërheqjeje të produktit. Menaxhimi ynë i cilësisë është vendosur sipas standardit ISO 9001:2015 dhe përfshin të gjitha aspektet që lidhen me revizimet brendëshme, zgjidhjen e moszbatimeve dhe iniciativat e përmirësimit të vazhdueshëm. Në veçanti, në Nënklauzolën 8.5.2 thuhet se duhet të kemi regjistrime që janë të gjurmuara deri te origjina e materialeve. Çdo vit, ne planifikojmë vlerësimin e furnitorëve tanë për të përcaktuar nëse plotësojmë kërkesat.
Kontrolli i vazhdueshëm i cilësisë është integruar me çdo përbërës të zinxhirit të furnizimit, në vend që të trajtohet thjesht si një kuti për të shënuar.
Pyetje të shpeshta
Çfarë është imazhimi EL?
Një rrymë e kontrolluar kalon nëpër një panel diellor për të zbuluar defekte si mikro-tharrrime, lidhje të pasakta me ngulitje dhe qeliza të dëmtuara. Çdo defekt shfaqet si një pikë e errët në një imazh infra të kuq. Këto imazhe përdoren për të kryer imazhin EL.
Çfarë është testimi HI-Pot dhe çfarë rëndësie ka ai?
Testimi HI-Pot është një lloj testimi të fortësisë dielektrike, ku dobësia e izolimit ose arkuimi testohen duke ekspozuar panelet në 1,5 herë tensionin e tyre të shënuar. Ai konfirmon sigurinë elektrike të paneleve në lidhje me vendet e synuara të përdorimit.
Çfarë përfshin certifikimi dyfish?
Certifikimi dyfish është kombinim i përputhshmërisë me IEC 61215 dhe IEC 61730, që do të thotë se gjatë prodhimit kryhen rreth 18 teste stresi. Qëndrueshmëria e paneleve në kushte klimatike të ndryshme sigurohet pas kalimit të certifikimit dyfish.